Nowoczesna mechanika precyzyjna – rola zunifikowanych systemów stożkowych w eliminacji drgań maszynowych
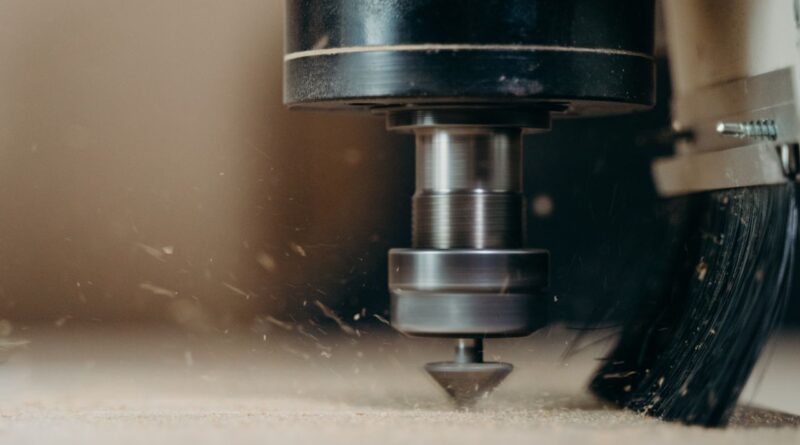
Efektywność i stabilność współczesnych procesów obróbki wiórowej zależą bezpośrednio od precyzji i niezawodności każdego najmniejszego elementu układu technologicznego. W dobie powszechnej automatyzacji, gdzie nowoczesne wieloosiowe centra frezarskie oraz tokarki sterowane numerycznie pracują z ogromnymi prędkościami obrotowymi, stabilność posadowienia krawędzi tnącej w oprawce stała się parametrem o krytycznym znaczeniu. Każde przesunięcie osiowe, minimalny luz czy obecność odchyłek geometrycznych w strefie mocowania wywołuje niebezpieczne wibracje. Drgania te drastycznie niszczą strukturę wykończenia powierzchni materiału, uniemożliwiają zachowanie rygorystycznych tolerancji wymiarowych oraz prowadzą do przedwczesnego wyszczerbienia kosztownych narzędzi z monolitycznego węglika spiekanego. Centralnym elementem odpowiedzialnym za sztywne, w pełni współosiowe i bezpieczne unieruchomienie trzpieni narzędzi obrotowych we wrzecionie maszyny są profesjonalne tulejki zaciskowe er.
Wdrożenie do codziennej praktyki warsztatowej tych zaawansowanych technologicznie podzespołów pozwala zakładom na całkowitą eliminację braków produkcyjnych i podnosi kulturę techniczną stanowiska pracy. Ogromny asortyment tych uniwersalnych przyrządów chwytowych o zróżnicowanych wielkościach gabarytowych można szczegółowo przeanalizować pod adresem: https://www.e-darmet.pl/tulejki-zaciskowe-er.
Kinematyka symetrycznego docisku i redukcja bicia promieniowego
Niezwykła popularność oraz uniwersalność, jaką charakteryzują się rynkowe tulejki er, wynikają bezpośrednio z ich unikalnej geometrii. Tradycyjne rozwiązania z boczną śrubą dociskową typu Weldon działają na chwyt narzędzia w sposób asymetryczny, spychając je minimalnie w jedną stronę, co generuje bicie promieniowe. Z kolei system oparty na elastycznym stożku z układem naprzemiennych nacięć wzdłużnych gwarantuje pełny, równomierny rozkład sił docisku na całym obwodzie mocowanego trzpienia.
Podczas dokręcania nakrętki mocującej, zewnętrzna powierzchnia stożkowa tulei zostaje płynnie wciśnięta w gniazdo oprawki, co wymusza synchroniczne i w pełni centryczne zmniejszanie średnicy wewnętrznej otworu. Taka mechanika pracy niesie ze sobą szereg kluczowych korzyści inżynieryjnych:
- Szeroki zakres zaciskania: Konstrukcja pozwala na elastyczne obkurczanie ścianek otworu o pełny milimetr poniżej nominalnej średnicy bez utraty dokładności, co umożliwia mocowanie narzędzi o wymiarach pośrednich oraz calowych.
- Ekstremalna precyzja geometryczna: Fabryczne systemy przemysłowe pozwalają na zachowanie współosiowości rzędu zaledwie kilku tysięcznych części milimetra, co eliminuje drgania szkodliwe dla procesu skrawania.
- Ochrona łożysk wrzeciona: Sprężysta struktura materiału skutecznie pochłania mikro-drgania powstające podczas uderzania ostrzy frezu w materiał, co wydłuża bezawaryjną pracę maszyny.
Standardy rynkowe i poprawne kryteria konfiguracji zaplecza narzędziowego
W przemyśle mechanicznym wykształcił się sztywny podział rozmiarowy systemu ER, oparty na międzynarodowych normach. Poszczególne serie oznaczone są liczbami, takimi jak ER 11, ER 16, ER 25, ER 32 czy ER 40, gdzie wyższa cyfra oznacza większe gabaryty zewnętrzne stożka oraz możliwość mocowania narzędzi o większych średnicach chwytu walcowego.
Podczas kompletowania wyposażenia stanowisk roboczych technolodzy muszą rygorystycznie kontrolować kompatybilność elementów. Każda montowana tulejka zaciskowa er musi być idealnie dopasowana do gniazda posiadanej oprawki narzędziowej. Zastosowanie podzespołu o niewłaściwym kącie stożka lub rozmiarze zewnętrznym uniemożliwi prawidłowe zaryglowanie układu, a próba siłowego dokręcania doprowadzi do nieodwracalnego zmiażdżenia elastycznych ścianek i trwałego zniszczenia przyrządu.
Inżynieria materiałowa – metalurgia odporna na trudne warunki warsztatowe
Ciągła praca wewnątrz strefy roboczej obrabiarek, w środowisku nasyconym twardymi mikro-wiórami, pyłem i agresywnym strumieniem emulsji chłodząco-smarujących pod wysokim ciśnieniem, stawia przed producentami surowe wymagania metalurgiczne. Profesjonalne tulejki er wytwarzane są ze specjalistycznych gatunków stali sprężynowych oraz stopowych o podwyższonej odporności na zmęczenie zmęczeniowe materiału.
Wszystkie kluczowe płaszczyzny stożkowe są poddawane zaawansowanemu hartowaniu indukcyjnemu na wskroś, a następnie precyzyjnemu szlifowaniu mechanicznemu. Proces ten sprawia, że metal zachowuje nienaganną pamięć kształtu i po odkręceniu nakrętki bezproblemowo powraca do swoich fabrycznych wymiarów wyjściowych. Gwarantuje to utrzymanie pełnej centryczności i sztywności nawet po wykonaniu tysięcy powtarzalnych cykli przezbrojenia maszyny na hali produkcyjnej.
Podsumowanie – standaryzacja parku narzędziowego fundamentem sukcesu
Systematyczna modernizacja systemów mocujących oraz unifikacja oprzyrządowania maszynowego to jedna z najprostszych i najbardziej opłacalnych metod na podniesienie wydajności oraz rentowności każdego nowoczesnego zakładu obróbki mechanicznej. Eliminacja niekontrolowanych odchyłek geometrycznych pozwala na pełną kontrolę nad procesem wytwórczym, chroni drogie narzędzia przed przedwczesnym zużyciem oraz gwarantuje najwyższą jakość finalnego produktu. Zaopatrywanie przedsiębiorstwa w oryginalne komponenty za pośrednictwem wyspecjalizowanych hurtowni internetowych zapewnia menedżerom ciągłość dostaw, stabilność kosztów oraz pełne bezpieczeństwo operacyjne na hali maszynowej. Postaw na sprawdzone rozwiązania inżynieryjne, które podnoszą kulturę techniczną warsztatu i stanowią stabilny fundament pod dynamiczny rozwój Twojego biznesu.